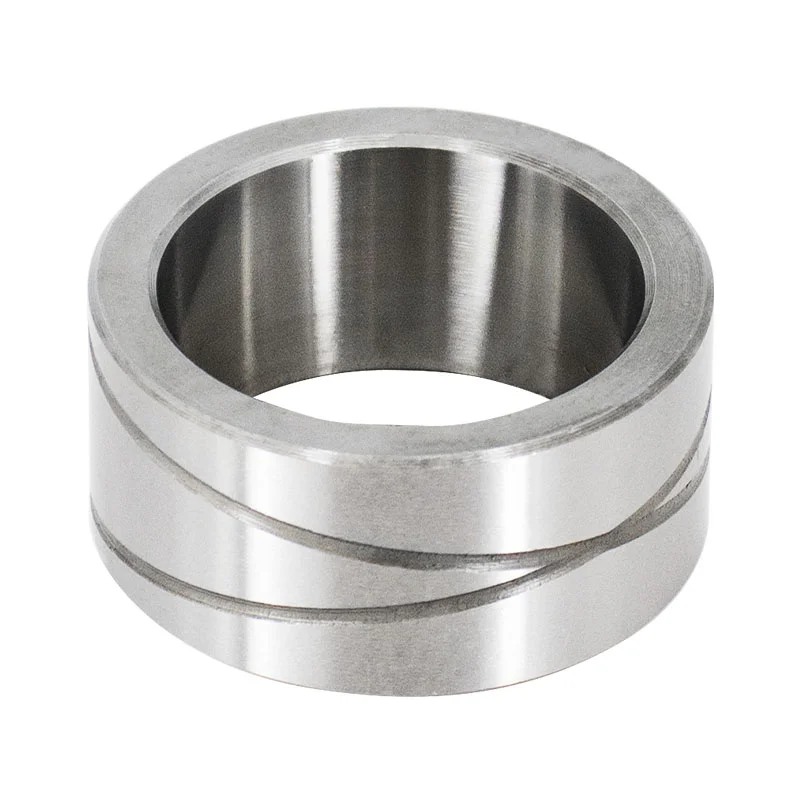
- Эволюция требований к узлам трения: почему стандарты 2024 года устарели
- Металлургия и термообработка: баланс твердости и вязкости
- Геометрическая точность: скрытый враг долговечности
- Смазка и материалы: биметалл против монолитной стали
- Логистика и надежность поставщика в условиях 2026 года
- Как проверить качество втулки при приемке: чек-лист для инженера
- Заключение: инвестиция в бесперебойную работу техники
Эволюция требований к узлам трения: почему стандарты 2024 года устарели
Рынок запасных частей для спецтехники в России и странах СНГ переживает структурную трансформацию. Если еще пять лет назад основным критерием выбора была цена, то в 2026 году приоритеты сместились в сторону общей стоимости владения (TCO) и предсказуемости ресурса. Инженеры сервисных центров и главные механики карьеров столкнулись с новой реальностью: использование неоригинальных компонентов низкого качества приводит не просто к преждевременному износу, а к катастрофическим поломкам дорогостоящих узлов — стрел, рукоятей и поворотных платформ.
Главное за 30 секунд
- Твердость поверхности — не единственный показатель: Критическое значение имеет глубина закаленного слоя и сохранение вязкости сердцевины. Оптимальный диапазон для стальных втулок спецтехники — 58–62 HRC при обязательном контроле микроструктуры.
- Риск «гаражного» производства: Отсутствие контроля геометрии после термообработки приводит к эллипсности отверстий до 0.15 мм, что вызывает локальные перегрузки и выкрашивание посадочных мест за 200–300 моточасов.
- Локализация производства как гарантия supply chain: Российские производители полного цикла, такие как SENNAI, обеспечивают стабильность поставок и соответствие ГОСТ/ISO без логистических рисков, характерных для импортных аналогов.
В основе современного подхода лежит понимание того, что термообработанная втулка для спецтехники работает в условиях сложного напряженного состояния. Это не просто цилиндрическая деталь, а высокоточный элемент, воспринимающий ударные нагрузки, абразивное воздействие грунта и вибрацию. Ошибка в выборе материала или нарушении технологии закалки стоит владельцу экскаватора или буровой установки десятки тысяч рублей простоя.
Наша инженерная практика показывает, что большинство отказов происходит не из-за исчерпания ресурса материала, а из-за несоответствия детали реальным условиям эксплуатации. В этой статье мы разберем технические нюансы, которые отличают качественный компонент от дешевого аналога, и объясним, как правильно выбирать поставщика в 2026 году.
Металлургия и термообработка: баланс твердости и вязкости
Ключевой параметр, на который смотрит покупатель — твердость по Роквеллу (HRC). Маркетологи часто используют цифры как главное преимущество, заявляя о «сверхтвердых» изделиях. Однако для инженера важнее другая метрика: соотношение твердости поверхности и ударной вязкости сердцевины. Слишком высокая твердость (выше 64 HRC) без должной подготовки структуры делает сталь хрупкой. При первой же серьезной ударной нагрузке, например, при работе гидромолота или рыхлении мерзлого грунта, такая втулка может дать микротрещину, которая быстро перерастет в сквозной разлом.
Оптимальным решением для большинства узлов трения строительной техники (экскаваторы, погрузчики, бульдозеры) является диапазон твердости 58–62 HRC. Этот показатель обеспечивает высокую сопротивляемость абразивному износу, сохраняя при этом достаточную пластичность для компенсации динамических нагрузок. Достижение таких характеристик требует строгого контроля процессов цементации или индукционной закалки.
Проблема обезуглероживания и контроль глубины слоя
Частая ошибка небольших металлообрабатывающих цехов — нарушение газовой среды в печах при термообработке. Это приводит к обезуглероживанию поверхностного слоя. Внешне деталь выглядит идеально, но через 500 моточасов работы слой «слезает», обнажая мягкую сердцевину. Износ ускоряется в 5–7 раз.
В производстве компании SENNAI этот риск исключен благодаря использованию контролируемых атмосферных печей и последующему неразрушающему контролю толщины закаленного слоя. Каждая партия стальных втулок проходит проверку на глубину эффективного упрочнения (case depth), которая должна составлять не менее 1.5–2.0 мм для пальцев и втулок диаметром свыше 40 мм. Это гарантирует, что даже после первой проточки или естественного износа деталь продолжит работать в штатном режиме.
Инженерный совет: Запрашивайте у поставщика протоколы испытаний на твердость не только по поверхности, но и по сечению (микротовердость). Если поставщик не может предоставить такие данные или проводит тесты только на одном образце из партии — это красный флаг.
Геометрическая точность: скрытый враг долговечности
Даже идеальный металл не спасет узел, если геометрия детали нарушена. Термообработка — процесс, сопровождающийся термическими деформациями. Деталь «ведет»: меняется круглость, возникает конусность или бочкообразность. Если производитель игнорирует финишную шлифовку после закалки, считая, что «и так сойдет», последствия будут фатальными.
Некруглость отверстия втулки всего на 0.1 мм приводит к тому, что палец опирается не на всю поверхность, а на две узкие полосы контакта. Давление в этих зонах возрастает многократно, выдавливая смазку и вызывая задир металла (scuffing). В результате — заклинивание узла и необходимость замены не только втулки и пальца, но и проушин стрелы или ковша, стоимость которых несоизмеримо выше.
| Параметр | Стандарт ISO 9001 / SENNAI | Рыночный «эконом» сегмент | Последствия отклонения |
|---|---|---|---|
| Допуск внутреннего диаметра (H7) | +0.025 / 0 мм | +0.050 / -0.010 мм | Люфт, ударные нагрузки, разбивание посадочного места |
| Отклонение от круглости | ≤ 0.01 мм | До 0.15 мм | Локальный перегрев, выдавливание смазки, задиры |
| Шероховатость поверхности (Ra) | Ra 0.8 – 1.25 мкм | Ra 2.5 – 5.0 мкм | Ускоренный абразивный износ пары трения |
| Перпендикулярность торцов | ≤ 0.05 мм на 100 мм длины | Не контролируется | Перекос пальца, неравномерный износ втулки |
Производственная площадка SENNAI оснащена координатно-измерительными машинами (КИМ), которые проверяют каждую критическую деталь на соответствие чертежу. Мы не используем подход «выборочного контроля» для ответственных узлов. Вся продукция, включая специализированные втулки для буровых установок DTH и OEM-компоненты для экскаваторов, проходит 100% геометрический контроль перед упаковкой. Это позволяет нам гарантировать беспроблемную установку детали без необходимости «подгонки» на месте, что экономит время слесарей-ремонтников.
Смазка и материалы: биметалл против монолитной стали
Выбор между цельнокатаной стальной втулкой и биметаллическим вкладышем зависит от конкретного узла и условий смазки. В 2026 году наблюдается четкое разделение применений:
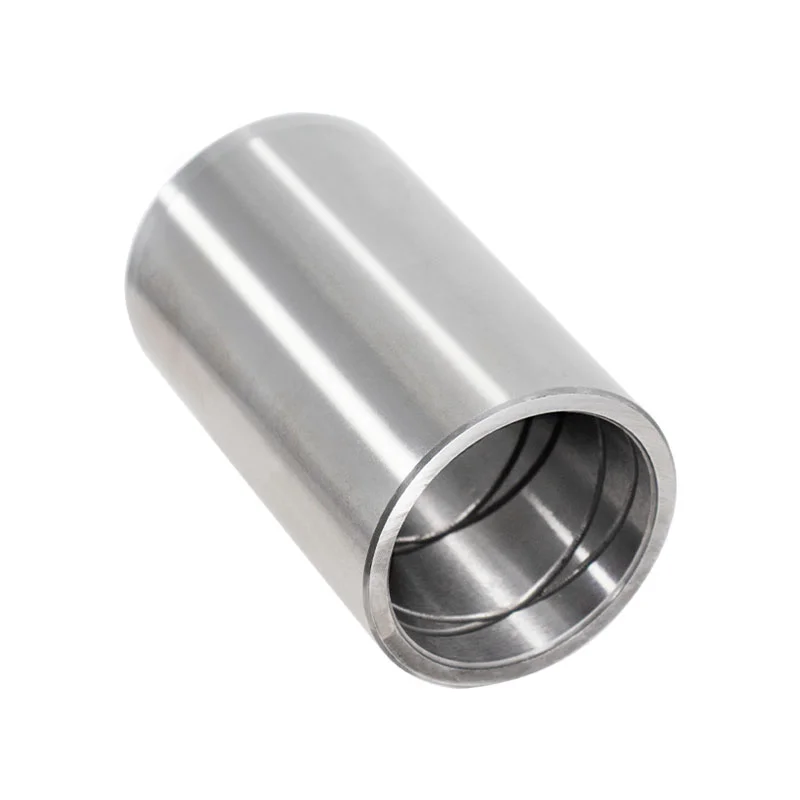
- Цельнокатаные стальные втулки (закаленные): Применяются в узлах с высокой ударной нагрузкой и возможностью регулярной шприцевки солидолом или литолом. Например, крепления ковшей экскаваторов Hyundai R60 или Kubota KX71-3. Здесь важна максимальная прочность на смятие. Втулки SENNAI из стали марок 40Х, 40ХН с поверхностной закалкой до 58–62 HRC показывают ресурс, сопоставимый с оригинальными запчастями, но при этом лучше адаптированы к российским реалиям (низкие температуры, загрязненная смазка).
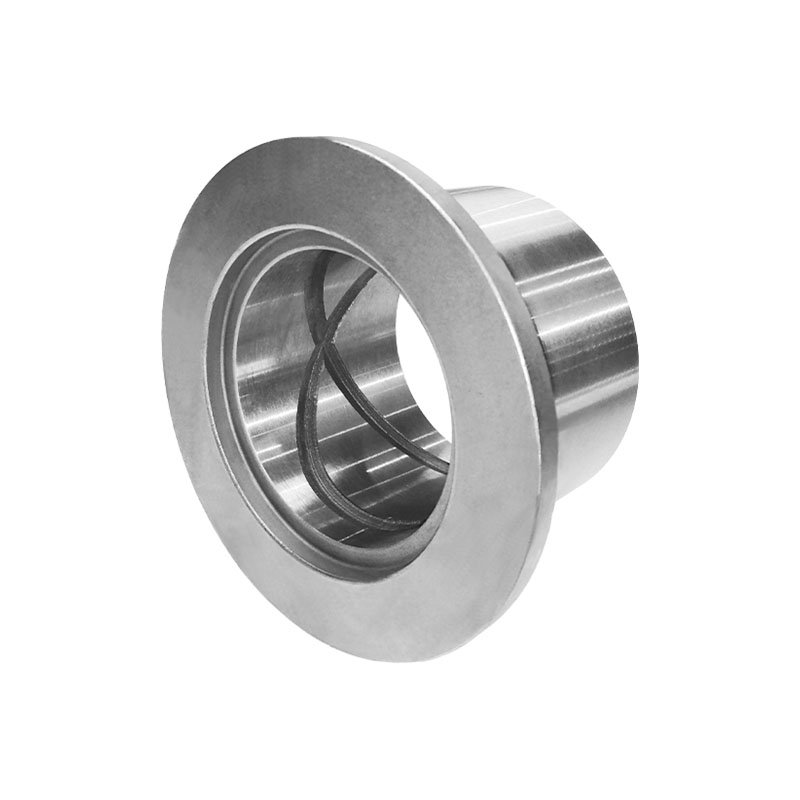
- Биметаллические втулки с графитовой смазкой: Идеальны для труднодоступных узлов или мест, где смазка вымывается водой (например, поворотные рычаги, работающие в карьере). Графитовые пробки или канавки обеспечивают сухую смазку в начальный период приработки и аварийный запас при потере основной смазки. SENNAI производит такие втулки с прецизионной запрессовкой бронзового слоя, исключающей его отслоение при ударных нагрузках.
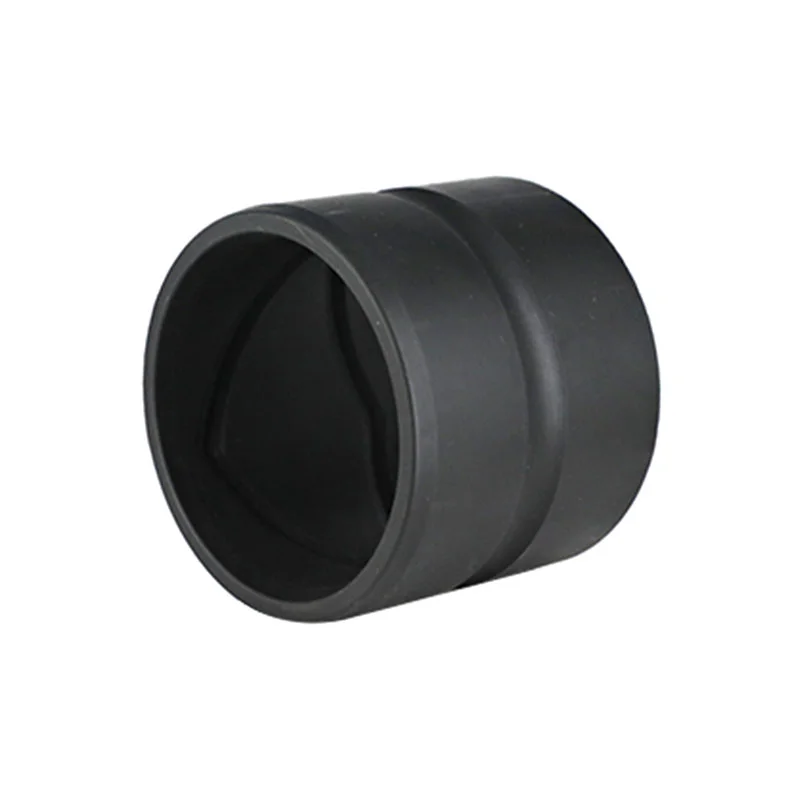
Особое внимание следует уделить антикоррозионным свойствам. Для мини-экскаваторов, работающих в условиях повышенной влажности или в прибрежных зонах, стандартная черная сталь быстро подвергается питтинговой коррозии. В линейке SENNAI представлены пальцы и втулки с дополнительным антикоррозионным покрытием, разработанные с учетом стандартов ISO 9001. Это продлевает срок службы деталей на 30–40% в агрессивных средах.
Кейс из практики: экономия на смазке привела к замене стрелы
В нашей практике был зафиксирован случай на одном из горнодобывающих предприятий Урала. Парк из 12 экскаваторов использовал дешевые втулки без контроля геометрии. Через 4 месяца эксплуатации на трех машинах произошел критический износ проушин стрелы из-за перекоса пальцев. Причина крылась в эллипсности втулок, которая составила 0.12 мм (при норме до 0.02 мм). Стоимость ремонта проушин стрелы превысила стоимость всех сэкономленных запчастей за год в 15 раз. После перехода на комплектующие SENNAI с гарантированной геометрией и твердостью 60±2 HRC, интервал замены втулок увеличился с 1500 до 4500 моточасов, а случаи повреждения несущих конструкций прекратились полностью.
Логистика и надежность поставщика в условиях 2026 года
Сегодня вопрос «где купить» не менее важен, чем «что купить». Глобальные цепочки поставок остаются нестабильными, сроки доставки из Азии могут колебаться от 3 недель до 3 месяцев, а качество партий часто варьируется. Российские сервисные центры и владельцы техники нуждаются в партнере, который находится «здесь и сейчас».
SENNAI позиционирует себя не как дистрибьютор, а как независимый производитель с полным циклом создания добавленной стоимости. Базируясь в России, мы обеспечиваем:
- Стабильность сроков: Отлаженные внутренние логистические процессы позволяют отгружать стандартные позиции (например, пальцы диаметром 45 мм для Hyundai или Kubota) в день заказа или на следующий день. Для нестандартных деталей срок производства составляет 3–5 рабочих дней, что недостижимо для импортеров.
- Гибкость малых серий: Мы понимаем, что крупным дилерам нужны контейнеры, а частному мастеру или небольшому сервису — 10–20 штук качественных втулок. SENNAI работает с малыми и средними партиями без потери качества, изготавливая продукцию по индивидуальным техническим заданиям или чертежам заказчика.
- Техническую экспертизу: Наши специалисты не просто продают «железо». Мы помогаем подобрать аналоги под конкретные модели техники, консультируем по условиям эксплуатации и рекомендациям по замене. Если вы не уверены, подойдет ли втулка из закаленной стали или лучше взять биметалл с графитом для вашего случая — мы предоставим обоснованный инженерный ответ.
Сертификация по ISO 9001 подтверждает, что наша система управления качеством работает системно, а не от случая к случаю. Это означает, что втулка, купленная сегодня, и втулка, купленная через полгода, будут иметь идентичные характеристики твердости, геометрии и химического состава стали.
Как проверить качество втулки при приемке: чек-лист для инженера
Чтобы избежать покупки некачественного продукта, рекомендуем проводить входной контроль по следующему алгоритму:
- Визуальный осмотр поверхности: На рабочей поверхности не должно быть следов ожогов, глубоких царапин или раковин. Поверхность должна быть равномерно матовой или шлифованной, без цветов побежалости (признак нарушения режима отпуска).
- Проверка твердости (если есть твердомер): Замерьте твердость в нескольких точках. Разброс значений не должен превышать 2–3 единицы HRC. Если значения скачут от 45 до 60 HRC — партия бракована из-за неравномерной закалки.
- Геометрия штангенциркулем и нутромером: Проверьте внутренний диаметр в трех сечениях (верх, середина, низ) и в двух перпендикулярных плоскостях. Разница показаний не должна превышать 0.02–0.03 мм. Также проверьте перпендикулярность торца относительно оси отверстия.
- Маркировка и упаковка: Качественный производитель всегда маркирует продукцию (сталь, размер, партия). Упаковка должна защищать детали от влаги и механических повреждений при транспортировке. SENNAI использует промышленную упаковку, исключающую контакт металла с агрессивными средами до момента монтажа.
Важно: Не пытайтесь устанавливать втулки с явными дефектами геометрии «через силу». Это неизбежно приведет к повреждению посадочного места. Лучше сразу вернуть брак поставщику. Политика SENNAI предполагает оперативную замену продукции, не соответствующей заявленным спецификациям, что минимизирует ваши риски.
Заключение: инвестиция в бесперебойную работу техники
Выбор термообработанной втулки для спецтехники в 2026 году — это выбор между краткосрочной экономией и долгосрочной надежностью. Использование компонентов, произведенных с нарушением технологий, создает иллюзию savings, которая разрушается при первом же серьезном простое техники. Ремонт несущих конструкций экскаватора или буровой установки обходится в десятки раз дороже комплекта качественных втулок и пальцев.
Компания SENNAI предлагает рынку продукт, созданный инженерами для инженеров. Мы объединили лучшие практики металлообработки, строгий контроль качества по стандартам ISO 9001 и гибкость российского производителя. Наши втулки и пальцы для техники Hyundai, Kubota, а также специализированные решения для горнодобывающего оборудования, уже доказали свою эффективность в реальных условиях эксплуатации от Калининграда до Дальнего Востока.
Не рискуйте ресурсом вашей техники. Доверьте обслуживание узлов трения профессионалам, которые отвечают за каждый миллиметр и каждый градус твердости.
Готовы повысить надежность вашего парка техники?
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции.
Наши инженеры помогут подобрать оптимальное решение под ваши задачи в течение 24 часов.
Получить консультацию и расчет стоимости