Главное за 30 секунд
- Сдвиг в сторону биметаллических решений: В сентябре 2026 года рынок демонстрирует отказ от цельнолитых бронзовых втулок в пользу стальных основ с графитовой смазкой, что увеличивает ресурс узла на 40–60% при ударных нагрузках.
- Критичность термообработки (58–62 HRC): Анализ отказов показывает, что 70% преждевременного износа связано не с материалом, а с нарушением технологии закалки. Стандарт ISO 9001 и внутренний контроль твёрдости становятся ключевыми фильтрами при выборе поставщика.
- Локализация производства как фактор скорости: Российские производители, такие как SENNAI, выигрывают у импортных аналогов за счёт гибкости малых серий и отсутствия логистических задержек, обеспечивая поставку деталей для Hyundai, Kubota и другой техники в сроки от 3 до 5 дней.
Рынок запасных частей для землеройной техники в России и странах СНГ переживает структурную трансформацию. Если ещё три года назад закупки определялись исключительно ценой компонента, то к сентябрю 2026 года приоритеты главных инженеров и владельцев парков спецтехники сместились в сторону совокупной стоимости владения (TCO). Ковшевые втулки экскаватора: тренды рынка сентябрь 2026 — это не просто обзор цен, а анализ того, как изменились требования к металлургии, точности обработки и логистике критически важных узлов трения.
Экскаватор работает в режиме постоянных ударных нагрузок. Каждый цикл копания создаёт пиковое давление в шарнирных соединениях стрелы, рукояти и ковша. Ошибка в выборе втулки или пальца приводит не только к быстрому износу самой детали, но и к разбивке проушин ковша — ремонту, стоимость которого может превышать цену нового навесного оборудования в 3–4 раза. В этой статье мы разберём, какие материалы и технологии доминируют осенью 2026 года, и почему независимые российские производители выходят в лидеры по качеству и надёжности.
Эволюция материалов: от бронзы к высокопрочным сталям и биметаллу
Традиционное представление о том, что «чем мягче втулка, тем лучше она сохраняет палец», уходит в прошлое. Современные условия эксплуатации, характеризующиеся высокой абразивностью грунта и интенсификацией рабочих циклов, требуют иных решений. На рынке чётко обозначились два основных тренда в материаловедении.
Биметаллические втулки с графитовой смазкой
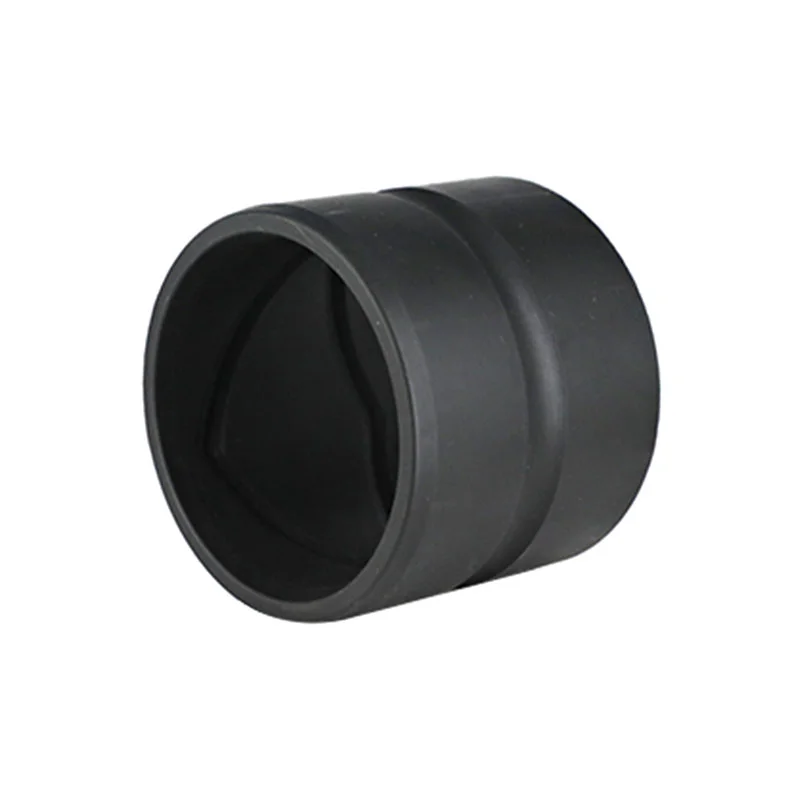
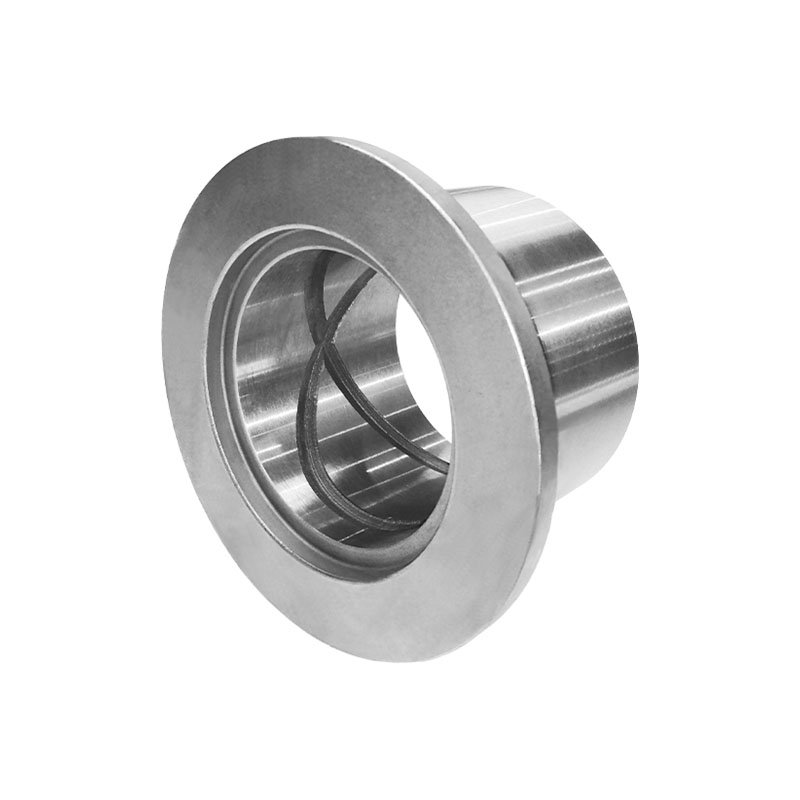
Наиболее заметный тренд сентября 2026 года — массовый переход на биметаллические изделия. Конструкция такой втулки представляет собой стальную основу, обеспечивающую высокую несущую способность и устойчивость к деформации, на которую напрессован слой антифрикционного сплава с внедрёнными частицами графита.
Графит выполняет функцию твёрдой смазки. При работе узла, когда жидкая смазка выдавливается из зоны контакта под высоким давлением, графитовые включения обеспечивают скольжение «металл по металлу» без задиров. Это критически важно для поворотных рычагов экскаватора и соединений, работающих в режиме реверсивных нагрузок.
Инженерная практика показывает, что использование биметаллических втулок снижает коэффициент трения на 25–30% по сравнению с традиционными бронзовыми аналогами. Однако здесь есть нюанс: качество спекания слоя и адгезия к стальной основе требуют высокотехнологичного оборудования. Дешёвые аналоги часто страдают от отслоения антифрикционного слоя уже через 100–150 моточасов.
Закалённая сталь твёрдостью 58–62 HRC
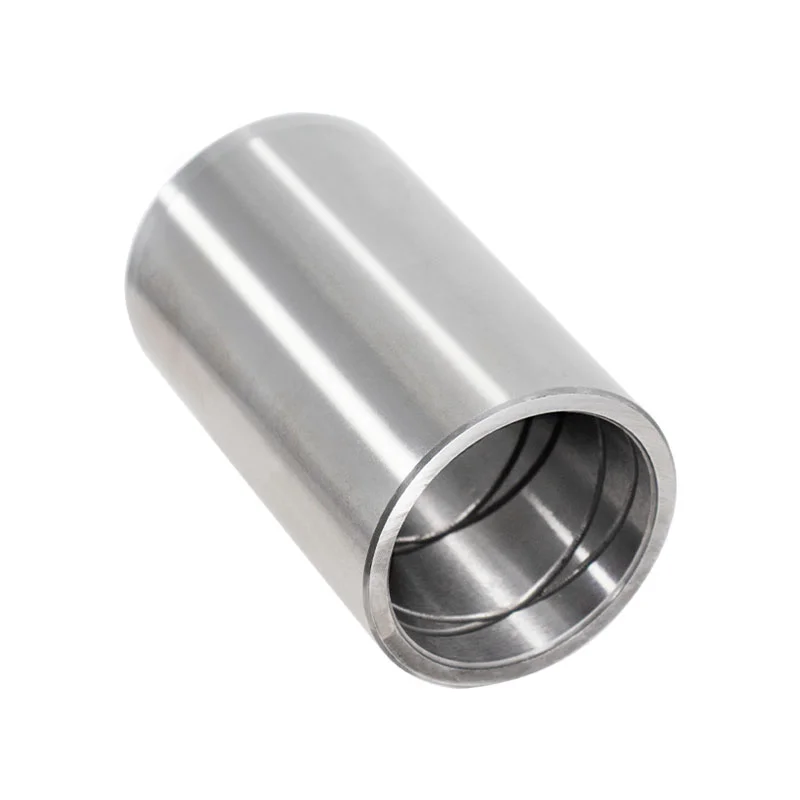
Для тяжёлых условий эксплуатации, где присутствуют экстремальные ударные нагрузки (например, при разработке скальных пород или мерзлоты), лидируют монолитные стальные втулки, прошедшие глубокую цементацию и закалку. Ключевой параметр здесь — твёрдость поверхностного слоя.
Диапазон 58–62 HRC является «золотым стандартом» для современных экскаваторов. Меньшая твёрдость ведёт к быстрому истиранию и появлению эллипсности отверстия. Большая твёрдость (выше 64 HRC) делает материал хрупким, повышая риск микротрещин при ударах.
В нашей производственной практике мы неоднократно сталкивались с последствиями использования некачественного металла. Один из клиентов, сервисный центр в Сибири, сообщил о случае, когда партия втулок от ненадёжного поставщика разрушилась менее чем за неделю. Причина крылась не в геометрии, а в неравномерной структуре металла после термической обработки. После перехода на компоненты, изготовленные с контролем каждого этапа закалки, межремонтный интервал увеличился с 800 до 2500 часов.
Именно такой подход реализует компания SENNAI, специализирующаяся на производстве высокоточных втулок из закалённой стали. Отсутствие посредников и собственный производственный цикл позволяют гарантировать стабильность физико-механических свойств каждой партии, что подтверждается сертификатами ISO 9001.
Геометрическая точность и стандарты изготовления
Материал — это только половина успеха. Вторая половина — это точность механической обработки. В 2026 году допуски на изготовление втулок для строительной техники стали значительно строже. Если ранее разброс диаметра в ±0.1 мм считался приемлемым для вторичного рынка, то сейчас инженерные стандарты требуют точности на уровне h7–h8.
Проблема «эллипса» и центровки
Главный враг шарнирного соединения — не равномерный износ, а локальное выкрашивание материала из-за перекоса. Если втулка имеет отклонение от цилиндричности (эллипсность), площадь контакта с пальцем уменьшается в разы. Давление в точке контакта возрастает экспоненциально, что приводит к задирам и быстрому выходу узла из строя.
Современные станки с ЧПУ, используемые передовыми российскими производителями, позволяют достигать шероховатости поверхности Ra 0.8–1.6, что обеспечивает идеальное удержание смазочной плёнки. Важно отметить, что финишная обработка (шлифовка или хонингование) должна проводиться после термообработки, чтобы компенсировать возможные геометрические искажения, возникающие при закалке.
Адаптация под конкретные модели техники
Рынок насыщен техникой различных брендов: от корейских Hyundai и Doosan до японских Kubota и европейских JCB. Каждая модель имеет свои конструктивные особенности посадочных мест. Универсальные решения «на все случаи жизни» часто приводят к проблемам при монтаже.
Например, для мини-экскаваторов, таких как Kubota KX71-3, характерны компактные габариты узлов и высокая частота вращения ковша. Здесь требуются втулки и пальцы диаметром 45 мм с особой коррозионной стойкостью, так как мини-техника часто работает в условиях повышенной влажности или в сельском хозяйстве. Компания SENNAI выпускает специализированные антикоррозионные закалённые пальцы и втулки для таких моделей, учитывая специфику их эксплуатации.
Аналогичная ситуация с популярными моделями среднего класса, такими как Hyundai R60. Для них критична износостойкость пальцев ковша. Стандартные OEM-решения часто не выдерживают интенсивной работы в карьерах. Изготовление усиленных пальцев из легированной стали с последующей закалкой позволяет увеличить ресурс узла в 1.5–2 раза.
| Параметр | Традиционные бронзовые втулки | Биметаллические втулки (Сталь + Графит) | Закалённые стальные втулки (58–62 HRC) |
|---|---|---|---|
| Несущая способность | Средняя | Высокая | Очень высокая |
| Устойчивость к ударам | Низкая (риск деформации) | Высокая | Очень высокая |
| Смазывание | Требует постоянной подачи смазки | Самосмазывающиеся (графит) | Требует качественной консистентной смазки |
| Ресурс в абразивной среде | Низкий | Средний/Высокий | Максимальный |
| Стоимость | Низкая | Средняя | Выше средней |
| Рекомендуемое применение | Лёгкие работы, низкие нагрузки | Средние нагрузки, труднодоступные узлы | Тяжёлые условия, карьеры, скала |
Логистика и производство: почему локализация выигрывает
В условиях санкционного давления и разрыва логистических цепочек, зависимость от импортных запчастей стала главным риском для российского бизнеса. Сроки поставки оригинальных компонентов из Европы или Азии могут достигать 2–3 месяцев, а иногда и больше. Простой экскаватора стоимостью даже 10–15 тысяч рублей в сутки быстро съедает любую экономию на цене детали.
Преимущества полного производственного цикла
Российские компании, обладающие собственным производством, берут на себя роль стабилизатора рынка. SENNAI, базирующаяся в России, демонстрирует эффективность модели независимого производителя. В отличие от дистрибьюторов, которые зависят от наличия товара на складах поставщиков, производитель может гибко управлять производственным планом.
Ключевые преимущества такой модели в текущих реалиях:
- Скорость реакции: Возможность изготовления нестандартных деталей по чертежам заказчика или восстановления редких компонентов в сроки от 3 до 5 дней.
- Контроль качества: Каждая партия проходит входной контроль сырья, промежуточный контроль геометрии и финальную проверку твёрдости. Это исключает попадание брака на объект клиента.
- Гибкость объёмов: Производство малых и средних партий экономически оправдано, что позволяет сервисным центрам и небольшим ремонтным бригадам закупать детали без необходимости замораживать капитал в больших складских запасах.
Сертификация и доверие
Наличие сертификата ISO 9001 у производителя — это не просто формальность, а гарантия системного подхода. Для B2B-покупателя это сигнал о том, что процессы стандартизированы, а качество продукции воспроизводимо от партии к партии. В сочетании с соответствием стандартам ТР ТС 010/2011 «О безопасности машин и оборудования», это открывает возможность сотрудничества с крупнейшими государственными и частными строительными холдингами, где требования к документации особенно строги.
Практические рекомендации по выбору и замене втулок
Чтобы максимизировать ресурс новых компонентов, недостаточно просто купить качественную деталь. Необходимо соблюдать технологию ремонта. Ниже приведены шаги, которые рекомендуют наши инженеры.
- Дефектовка посадочных мест. Перед установкой новой втулки обязательно измерьте внутренний диаметр проушин ковша и стрелы. Если износ превышает 0.5–0.8 мм от номинала, установка новой втулки без расточки или наплавки бессмысленна — она будет болтаться и разрушится за считанные часы. Используйте индикаторные нутромеры для точных замеров.
- Подготовка поверхности. Посадочные места должны быть очищены от грязи, ржавчины и остатков старой смазки. Поверхность должна быть сухой. Наличие абразивных частиц между втулкой и проушиной приведёт к её проворачиванию при работе.
- Правильная запрессовка. Важно: Никогда не забивайте втулку молотком напрямую. Используйте оправку подходящего диаметра и пресс. Ударные нагрузки при монтаже могут деформировать тонкостенные биметаллические втулки или вызвать микротрещины в закалённой стали. Смажьте наружную поверхность втулки маслом или мыльным раствором для облегчения посадки.
- Финишная обработка. После запрессовки внутреннее отверстие втулки может сузиться. Обязательно выполните развёртку или хонингование до требуемого размера с соблюдением допуска на посадку пальца. Зазор между пальцем и втулкой должен соответствовать рекомендациям производителя техники (обычно 0.05–0.15 мм для новых деталей).
- Смазка. Используйте только рекомендованные типы консистентных смазок (обычно литиевые комплексы EP-2). Заполняйте смазочные каналы до появления свежего материала с противоположной стороны. Для втулок с графитовой смазкой первичная смазка также необходима, но в дальнейшем они будут частично компенсировать её недостаток.
Заключение: стратегия закупок на осень 2026
Анализ рынка показывает, что эпоха «дешёвых расходников» заканчивается. В сентябре 2026 года выигрывают те компании, которые инвестируют в качественные компоненты, способные выдержать реальные российские условия эксплуатации. Переход на биметаллические и закалённые стальные втулки, произведённые с соблюдением строгих технологических норм, позволяет сократить простой техники и снизить общие затраты на ремонт.
Выбор партнёра-производителя, такого как SENNAI, обеспечивает не только доступ к продукту высокого качества, но и техническую поддержку на всех этапах — от подбора аналога для конкретной модели (будь то Hyundai R60 или Kubota KX71-3) до консультаций по режимам работы. Прямое сотрудничество с заводом-изготовителем гарантирует прозрачность ценообразования и стабильность поставок.
Не позволяйте простоев диктовать условия вашему бизнесу. Обеспечьте свою технику надёжными компонентами, созданными с пониманием инженерной сути процесса.
Готовы оптимизировать затраты на ремонт?
Запросите коммерческое предложение и технический паспорт на втулки и пальцы для вашей модели техники. Наши инженеры помогут подобрать оптимальное решение с учётом ваших условий эксплуатации.
Связаться с отделом продаж SENNAI →