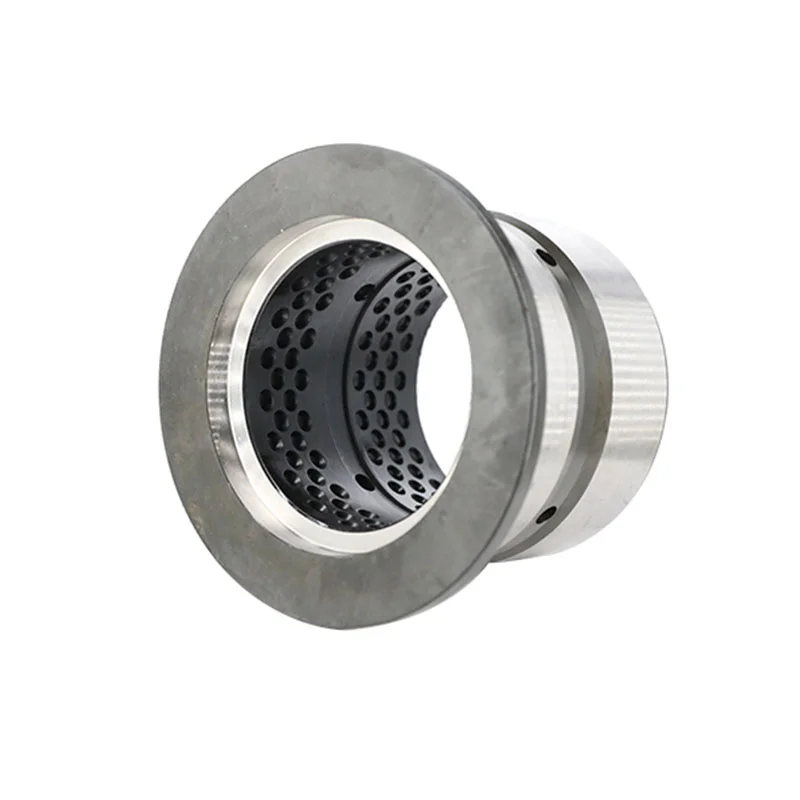
Ключевые характеристики и принцип работы спиральных канавок
Главное за 30 секунд:
- Гидродинамический эффект: Спиральная канавка работает как винтовой насос, принудительно распределяя смазку по всей длине сопряжения, что критично при осевых нагрузках.
- Риск кромочного износа: Неправильный выбор направления спирали (левое/правое) или глубины канавки приводит к выдавливанию смазки из узла трения и заклиниванию втулки в течение 100–200 моточасов.
- Материал имеет приоритет: Геометрия канавки бессмысленна без базовой твердости стали. Оптимальный диапазон для стальных втулок — 58–62 HRC с последующей шлифовкой поверхности для удержания масляной пленки.
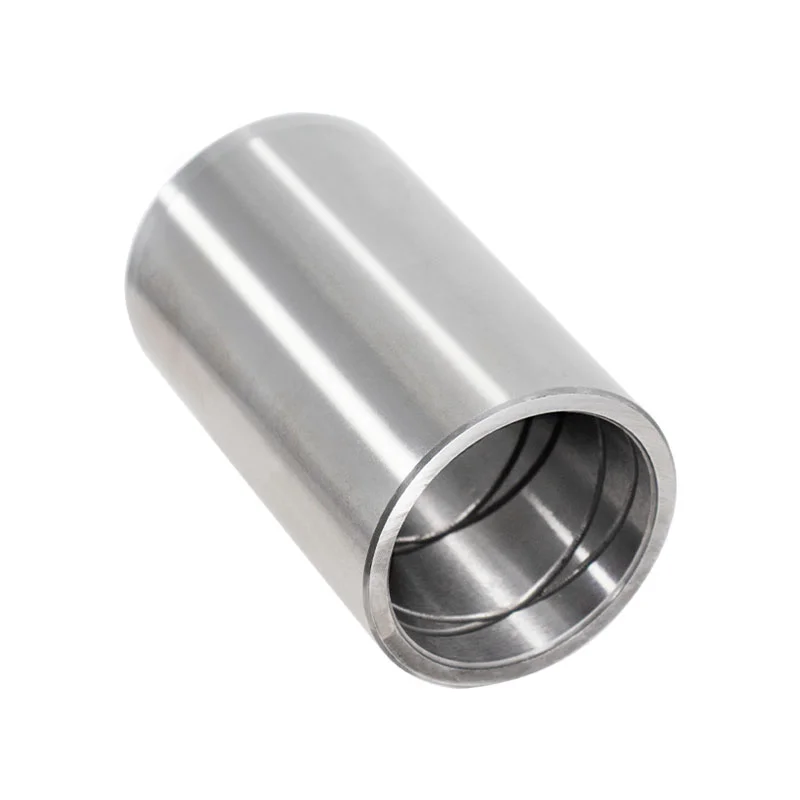
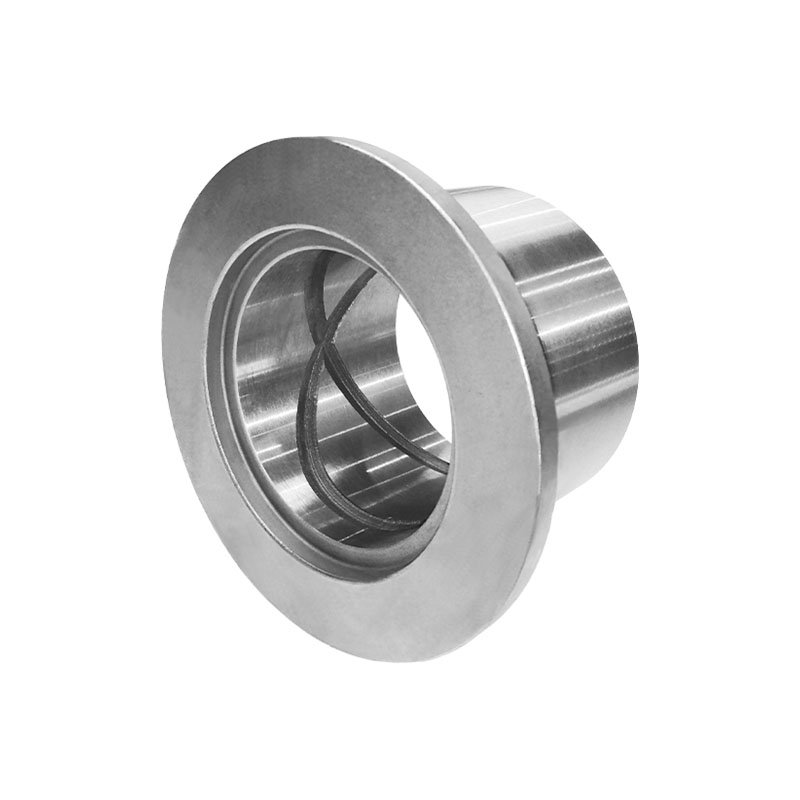
Стальная втулка со спиральной масляной канавкой представляет собой не просто цилиндрическую деталь, а сложный гидромеханический элемент узла трения. В отличие от стандартных гладких втулок, где смазка распределяется преимущественно за счет капиллярного эффекта и разбрызгивания, спиральная геометрия создает направленное движение смазочного материала. При вращении или возвратно-поступательном движении пальца (оси) спираль действует аналогично шнеку или архимедову винту, нагнетая консистентную смазку или масло из зоны входа в рабочую зону контакта.
Этот механизм особенно важен в условиях высоких ударных нагрузок, характерных для шарнирных соединений экскаваторов, погрузчиков и буровых установок. Здесь трение сопровождается значительным выделением тепла и давлением, способным выдавить обычную смазку из зазора. Спиральная канавка компенсирует это давление, постоянно обновляя смазочный слой между поверхностью пальца и внутренней поверхностью втулки. Однако эффективность этого решения напрямую зависит от точности изготовления: малейшее отклонение в шаге спирали или шероховатости поверхности может превратить преимущество в недостаток, создавая зоны локального перегрева.
Инженерная практика показывает, что максимальная эффективность спиральных канавок достигается при сочетании с материалами, обладающими высокой несущей способностью масляного клина. Именно поэтому в производстве таких компонентов доминируют закаленные стали, а не мягкие бронзы или биметаллы, которые чаще используются в подшипниках скольжения с непрерывным вращением. Для узлов с качательным движением (как стрела экскаватора) стальная втулка обеспечивает необходимую жесткость, предотвращая деформацию посадочного места под действием радиальных сил.
Физика процесса смазывания и отвод абразива
Помимо подачи свежей смазки, спиральная канавка выполняет функцию сборника загрязнений. В реальных условиях эксплуатации строительной техники в узел неизбежно попадает абразивная пыль, грунт и металлическая стружка от микроизноса. Гладкая поверхность способствует накоплению этих частиц в зоне наибольшего давления, работая как абразивная паста, которая ускоряет износ пары «палец-втулка» в 3–5 раз. Спиральная канавка, напротив, захватывает частицы загрязнений и выводит их в торцевую часть втулки, где они могут быть удалены вместе с излишками старой смазки через дренажные отверстия или уплотнения.
Важно понимать ограничение данного метода: спиральные канавки менее эффективны в средах с экстремально высокой концентрацией мелкодисперсной пыли (например, при работе в карьерах с сухой породой), если не используются дополнительные защитные манжеты. В таких случаях канавка может работать как канал для затягивания грязи внутрь, если направление вращения или движения пальца не совпадает с направлением витков спирали. Поэтому при проектировании или подборе аналогов необходимо строго учитывать кинематику узла.
Конструктивные особенности и параметры изготовления
Проектирование стальной втулки со спиральной канавкой требует баланса между прочностью тела детали и глубиной смазочного канала. Слишком глубокая канавка ослабляет сечение втулки, снижая её способность воспринимать радиальные нагрузки и повышая риск растрескивания при ударных воздействиях. Слишком мелкая канавка не обеспечивает достаточного объема для циркуляции смазки и отвода тепла.
Стандартные технические параметры, применяемые в отрасли тяжелого машиностроения, включают следующие характеристики:
- Угол наклона спирали: Обычно составляет от 15° до 45°. Меньший угол обеспечивает более плавную подачу смазки, но требует большего числа оборотов или циклов движения для полного обновления слоя. Больший угол создает более интенсивное давление, но может вызывать пульсации в смазочном слое.
- Глубина канавки: Варьируется в пределах 0,5–1,5 мм в зависимости от диаметра втулки. Для стандартных пальцев диаметром 40–60 мм оптимальная глубина составляет около 0,8–1,0 мм.
- Шаг спирали: Определяет частоту витков на единицу длины. Стандартный шаг позволяет обеспечить равномерное покрытие всей рабочей поверхности без «сухих пятен».
- Твердость материала: Базовый материал — легированная конструкционная сталь (например, аналоги 40Х, 40ХН, 50Г2). После термообработки (закалка и отпуск) поверхностная твердость должна достигать 58–62 HRC. Это обеспечивает износостойкость, сопоставимую с оригинальными комплектующими OEM-производителей.
Особое внимание уделяется качеству механической обработки. После нарезки канавки (методом фрезерования или роликового выдавливания) внутренняя поверхность подвергается хонингованию или шлифованию. Шероховатость поверхности Ra должна находиться в диапазоне 0,4–0,8 мкм. Более грубая поверхность будет быстро разрушать масляную пленку, а слишком гладкая (зеркальная) не сможет удерживать смазку в микропорах металла, что приведет к полному сухому трению при остановках оборудования.
В производственной практике компании SENNAI мы столкнулись с кейсом, когда использование втулок с недостаточно твердой поверхностью (менее 50 HRC) привело к быстрому «заглаживанию» спиральной канавки. Под действием контактных давлений микронеровности и сама канавка деформировались, заполняясь продуктом износа. В результате через 300 моточасов втулка превратилась в гладкую деталь с нарушенной геометрией посадочного места, что потребовало замены не только втулки, но и дорогостоящего пальца из-за образования задиров. Этот случай подтверждает, что геометрия спиральной канавки неразрывно связана с термической стойкостью материала.
Сравнение типов втулок для шарнирных соединений
При выборе компонента для ремонта ходовой части или рабочих органов спецтехники инженер сталкивается с альтернативами: стальные втулки со спиральной канавкой, биметаллические втулки с графитовой смазкой или стандартные бронзовые втулки. Каждый тип имеет свою нишу применения, и неправильный выбор ведет к финансовым потерям.
| Параметр | Стальная втулка со спиральной канавкой | Биметаллическая втулка (с графитом) | Бронзовая втулка (оловянистая) |
|---|---|---|---|
| Основное применение | Высоконагруженные узлы с качательным движением (стрелы, рукояти, ковши). | Узлы с медленным вращением или колебанием, где затруднено регулярное шприцевание. | Узлы с непрерывным вращением и умеренными нагрузками. |
| Несущая способность | Высокая (твердость 58–62 HRC). Выдерживает ударные нагрузки. | Средняя. Мягкий рабочий слой может деформироваться при ударах. | Средняя. Склонна к усталостному выкрашиванию при ударах. |
| Требования к смазке | Требует регулярной подачи пластичной смазки через пресс-масленку. | Частично самосмазывающиеся за счет графитовых включений. | Требует постоянного наличия масляной пленки. |
| Износостойкость | Очень высокая при правильной смазке. Работает в паре с закаленным пальцем. | Высокая при отсутствии абразива. Абразив быстро съедает мягкий слой. | Низкая в условиях абразивного износа. |
| Стоимость владения | Средняя. Длительный срок службы при низких затратах на обслуживание. | Высокая начальная стоимость, но экономия на смазке. | Низкая начальная стоимость, но частая замена. |
Как видно из сравнения, стальные втулки со спиральной канавкой являются оптимальным выбором для тяжелых условий эксплуатации, где преобладают ударные нагрузки и наличие абразивной среды. Они обеспечивают максимальный ресурс пары трения при условии соблюдения регламента технического обслуживания. Биметаллические изделия, такие как предлагаемые SENNAI для поворотных рычагов, лучше подходят для узлов, где доступ к точке смазки ограничен или где требуется компенсация небольших перекосов за счет мягкости слоя.
Типичные ошибки монтажа и эксплуатации
Даже идеально изготовленная втулка может выйти из строя преждевременно из-за ошибок при установке. Статистика сервисных центров показывает, что до 40% отказов связаны не с качеством детали, а с нарушением технологии монтажа.
1. Нарушение соосности при запрессовке
Самая распространенная ошибка — запрессовка втулки в отверстие с нарушенной геометрией или без использования направляющей оправки. Если втулка входит с перекосом, спиральная канавка искажается, а локальное давление в одной зоне контакта возрастает критически. Это приводит к мгновенному выдавливанию смазки и задиру поверхности. Перед монтажом необходимо измерить овальность посадочного места в проушине. Допуск овальности не должен превышать 0,05 мм для отверстий диаметром до 60 мм.
2. Игнорирование направления смазки
Спиральная канавка имеет направление (левое или правое). Хотя для возвратно-поступательного движения этот фактор менее критичен, чем для вращения, он все же влияет на эффективность вывода загрязнений. Важно убедиться, что пресс-масленка (тавотница) совпадает с началом или концом канавки, обеспечивая свободный выход старой смазки. Если канал для выхода смазки заблокирован уплотнительными кольцами или грязью, давление внутри узла возрастет, что может привести к разрыву защитных манжет.
3. Использование неподходящей смазки
Для стальных втулок со спиральной канавкой рекомендуется использовать литиевые или комплексные литиевые смазки с противозадирными присадками (EP-присадки). Использование графитовых смазок в чистом виде может быть неэффективным, если частицы графита крупнее ширины канавки, так как они будут закупоривать канал. Также следует избегать смешивания различных типов смазок, что может привести к их расслоению и потере смазывающих свойств.
Производственный контроль и выбор поставщика
Рынок запчастей для строительной техники перенасыщен предложениями, однако качество продукции варьируется крайне широко. Ключевым фактором, отличающим надежного производителя от перекупщика, является контроль технологического цикла. Компания SENNAI, являясь российским производителем, реализует полный цикл изготовления втулок и пальцев на собственной площадке. Это позволяет исключить риски, связанные с нестабильным качеством сырья или нарушением режимов термообработки, которые часто встречаются при заказе деталей у сторонних подрядчиков.
В процессе производства каждая партия стальных втулок проходит входной контроль химического состава стали. Затем следует этап механической обработки, где нарезка спиральной канавки выполняется на прецизионном оборудовании, обеспечивающем точность профиля. Особое внимание уделяется термообработке: закалка токами высокой частоты (ТВЧ) или объемная закалка позволяют достичь требуемой твердости 58–62 HRC именно в рабочем слое, сохраняя вязкость сердцевины для сопротивления ударным нагрузкам.
Финальный контроль включает проверку геометрических параметров на координатно-измерительных машинах (КИМ) и твердомерах. Продукция SENNAI сертифицирована по стандарту ISO 9001, что гарантирует воспроизводимость результатов от партии к партии. Для заказчиков это означает предсказуемый ресурс деталей и отсутствие необходимости в подгонке компонентов при монтаже. Возможность изготовления втулок по индивидуальным чертежам позволяет закрывать потребности в ремонте нестандартного оборудования или устаревших моделей техники, для которых оригинальные запчасти уже не выпускаются.
Выбор поставщика должен основываться не только на цене, но и на технической компетенции. Способность производителя проконсультировать по выбору материала, предложить аналог оригинальной детали с улучшенными характеристиками или изготовить небольшую серию под конкретный проект — это признаки зрелого инженерного партнера. SENNAI работает напрямую с сервисными центрами и владельцами парков техники, предоставляя не просто металл, а инженерное решение для продления срока службы оборудования.
Заключение и рекомендации по закупке
Стальная втулка со спиральной масляной канавкой — это высокотехнологичный компонент, требующий тщательного подхода к выбору материала, геометрии и условиям эксплуатации. Ее применение обосновано в узлах, подверженных высоким радиальным и ударным нагрузкам, где необходимо обеспечить стабильную смазку и отвод абразивных частиц. Правильный подбор втулки, сочетающий твердость стали на уровне 58–62 HRC и точную геометрию спиральной канавки, способен увеличить межремонтный интервал в 1,5–2 раза по сравнению со стандартными решениями.
При планировании закупок рекомендуем обращать внимание на наличие сертификатов качества, возможность предоставления технических паспортов на продукцию и опыт производителя в работе с аналогичными узлами трения. Избегайте покупок у посредников, не имеющих контроля над производственным процессом, так как это повышает риск получения деталей с скрытыми дефектами термообработки.
Для расчета стоимости, подбора аналогов под конкретные модели техники (Hyundai, Kubota, JCB и др.) или заказа изготовления втулок по вашим чертежам, свяжитесь с техническим отделом. Мы готовы предоставить коммерческое предложение и детальные спецификации в течение 24 часов.
Запросите коммерческое предложение и технический паспорт на втулки SENNAI