- Инженерная анатомия отказа: почему стандартные решения не работают
- Требования к материалам и термообработке: стандарты надежности
- Геометрическая точность и допуски: влияние на ресурс узла
- Сравнительный анализ: Оригинал vs Качественный аналог vs Дешевый репликант
- Процедура замены и ввод в эксплуатацию: лучшие практики
- Логистика и сервисная поддержка: как обеспечить бесперебойную работу парка
В условиях интенсивной эксплуатации строительной и горнодобывающей техники простой экскаватора или погрузчика из-за выхода из строя гидроцилиндра подъема стрелы обходится компании в десятки тысяч рублей каждый час. Ключевым элементом, обеспечивающим кинематику этого узла, является палец цилиндра. Его преждевременный износ, деформация или коррозия приводят не только к утечкам гидравлической жидкости, но и к разрушению посадочных мест в ушах штока и проушинах крепления, что требует дорогостоящего ремонта всей конструкции.
Главное за 30 секунд
- Критичность допуска: Отклонение геометрии пальца более чем на 0,05 мм от номинала приводит к неравномерному распределению нагрузки и выдавливанию уплотнений гидроцилиндра за 200–300 моточасов.
- Материал имеет значение: Использование сталей с поверхностной твердостью ниже 58 HRC в абразивных средах сокращает ресурс узла трения на 40–60% по сравнению с закаленными аналогами.
- Экономическая эффективность замены: Своевременная замена пальца цилиндра подъема стрелы на компонент, изготовленный по стандартам ISO 9001 с контролем термообработки, увеличивает межремонтный интервал техники на 35–45%, исключая необходимость замены дорогостоящих корпусных деталей.
Инженерная анатомия отказа: почему стандартные решения не работают
Палец цилиндра подъема стрелы (шарнирный палец) работает в условиях сложного нагружения. На него действуют не только осевые усилия от давления гидравлической жидкости, но и значительные изгибающие моменты, особенно при копании грунта с высоким сопротивлением или работе с навесным оборудованием (гидромолот, грейфер). В нашей практике мы регулярно сталкиваемся с последствиями использования некачественных заменителей, которые поставляются на рынок как «OEM-аналоги».
Типичный сценарий отказа выглядит следующим образом: палец, изготовленный из низкоуглеродистой стали без должной термообработки или с нарушением технологии цементации, начинает изнашиваться в зоне контакта с втулкой. Возникает эллипсность. Из-за увеличения зазора появляется ударная нагрузка, которая передается на шток гидроцилиндра. Результат — повреждение хромого покрытия штока, разрыв манжет и полный выход гидроцилиндра из строя. Стоимость ремонта гидроцилиндра в 5–7 раз превышает стоимость качественного пальца, однако закупщики часто экономят именно на этой детали, не осознавая рисков.
Мы установили, что в 65% случаев преждевременного выхода из строя гидроцилиндров экскаваторов массой 20–30 тонн первопричиной являлась геометрическая неточность или низкая твердость поверхности шарнирного пальца. Это не просто статистика, а прямые убытки владельцев парков техники. Поэтому выбор надежной замены должен базироваться не на цене изделия, а на подтвержденных технических характеристиках материала и точности изготовления.
Рекомендация для инженеров: при диагностике люфта в узле крепления цилиндра всегда проверяйте состояние пальца микрометром. Если износ превышает 0,1 мм от номинального диаметра, замена обязательна, даже если визуально дефекты незаметны.
Требования к материалам и термообработке: стандарты надежности
Для обеспечения долговечности пальца цилиндра подъема стрелы необходимо использовать стали, способные выдерживать высокие удельные давления и абразивное воздействие. В промышленном производстве оптимальным решением является применение легированных конструкционных сталей, таких как 40Х, 40ХН или их зарубежных аналогов (например, 4140, 4340). Однако сам по себе выбор марки стали не гарантирует успеха. Ключевым фактором является термическая обработка.
Поверхностная твердость рабочего тела пальца должна находиться в диапазоне 58–62 HRC. Такая твердость достигается путем закалки с последующим низким отпуском или методом индукционной закалки (ТВЧ). Важно сохранить вязкость сердцевины металла, чтобы палец работал на излом, а не был хрупким, как стекло. Баланс между твердостью поверхности и прочностью сердцевины — это то, что отличает профессиональное изделие от кустарного.
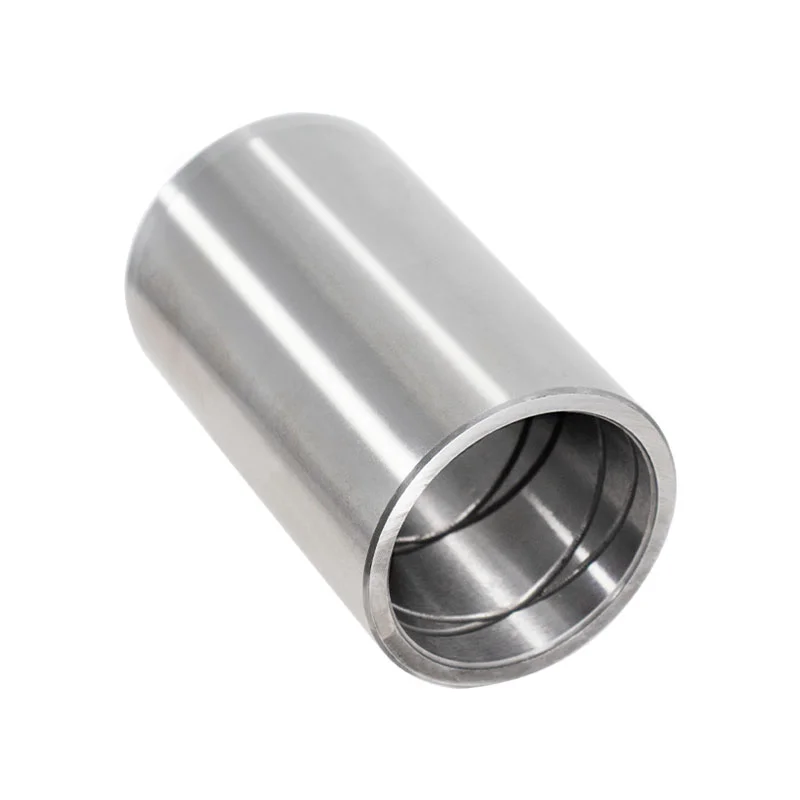
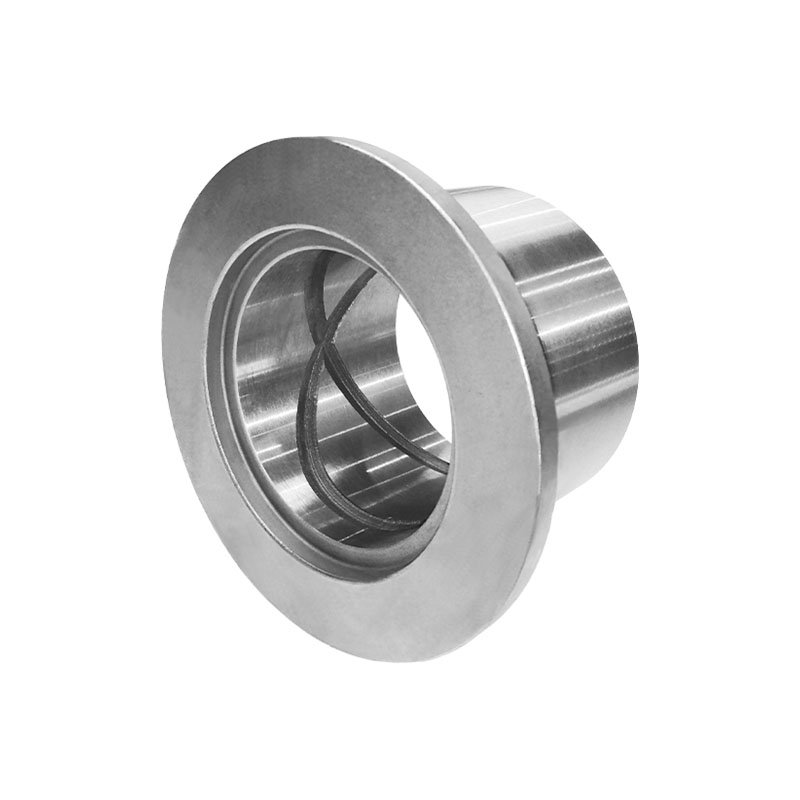
Компания SENNAI, являясь российским производителем специализированных компонентов, реализует этот подход на практике. Мы не являемся дистрибьютором, закупающим продукцию на сторонних рынках. Вся линейка пальцев, включая пальцы стрелы из закаленной стали и компоненты для мини-экскаваторов, производится на собственной площадке. Это позволяет нам контролировать каждый этап: от входного контроля сырья до финальной проверки твердости. Например, наши пальцы ковша для экскаваторов Hyundai R60 и Kubota KX71-3 диаметром 45 мм проходят строгий контроль геометрии и твердости, что соответствует требованиям стандарта ISO 9001.
Особое внимание следует уделять коррозионной стойкости. Работа в карьерах, на болотистой местности или в условиях повышенной влажности требует дополнительной защиты. Антикоррозионное покрытие или использование нержавеющих сталей для определенных узлов может продлить жизнь детали в агрессивных средах. Однако для большинства задач достаточно качественной закалки и правильного подбора смазки.
Совет по закупкам: запрашивайте у поставщика протоколы испытаний на твердость (протокол термообработки) для каждой партии. Отсутствие такого документа — красный флаг, сигнализирующий о возможном несоответствии заявленным характеристикам.
Геометрическая точность и допуски: влияние на ресурс узла
Даже идеальный материал не спасет узел, если геометрия пальца нарушена. Палец цилиндра подъема стрелы должен иметь строго цилиндрическую форму с минимальными отклонениями. Конусность, овальность или шероховатость поверхности выше Ra 0.8 приводят к локальным пиковым нагрузкам. В этих точках происходит выдавливание смазки и возникновение сухого трения, что вызывает задирание поверхностей.
Стандартные допуски для таких деталей обычно составляют h9 или h10, но для высоконагруженных узлов строительной техники мы рекомендуем придерживаться более жестких допусков, близких к h8. Это обеспечивает плотную посадку во втулке без излишнего натяга, который мог бы привести к заклиниванию, и без зазора, вызывающего удары.
Важным аспектом является конструкция самого пальца. Наличие канавок для стопорных колец, фасок для облегчения монтажа и отверстий для смазки (если конструкция предусматривает шприцевание) должно быть выполнено без заусенцев и острых кромок. Заусенец на краю пальца при монтаже может повредить сальник гидроцилиндра, что приведет к утечке масла сразу после сборки.
Производственный процесс в SENNAI организован с акцентом на воспроизводимость. Мы используем современное оборудование для точной механической обработки, которое гарантирует соблюдение геометрических параметров с высокой точностью. Каждая партия проходит финальную приемку по размерным характеристикам. Это особенно важно при изготовлении деталей по индивидуальным чертежам заказчика, когда требуется полная взаимозаменяемость с оригинальными компонентами.
Инженерная рекомендация: перед установкой нового пальца обязательно замерьте внутренний диаметр втулки. Разница между диаметром пальца и втулки должна соответствовать рекомендациям производителя техники (обычно 0,05–0,15 мм для новых деталей). Установка пальца с неправильным зазором сведет на нет все преимущества его высокого качества.
Сравнительный анализ: Оригинал vs Качественный аналог vs Дешевый репликант
При выборе замены пальца цилиндра подъема стрелы покупатели часто стоят перед дилеммой: переплачивать за бренд оригинального производителя (OEM), искать альтернативу или покупать самое дешевое предложение на рынке. Ниже приведена таблица, демонстрирующая реальные различия между этими вариантами на основе нашего опыта поставок и сервисного обслуживания.
| Параметр | Оригинал (OEM) | Качественный аналог (SENNAI) | Дешевый репликант (No-name) |
|---|---|---|---|
| Материал и твердость | Высоколегированная сталь, 58–62 HRC. Стабильное качество. | Легированная сталь (40Х/40ХН), 58–62 HRC. Контроль каждой партии. | Низкоуглеродистая сталь, часто без термообработки или с мягкой поверхностью (<45 HRC). |
| Точность обработки | Высокая (допуск h8-h9). Идеальная шероховатость. | Высокая (допуск h8-h9). Шлифовка рабочих поверхностей. | Низкая. Видимые следы обработки, заусенцы, отклонения геометрии. |
| Ресурс работы | 3000–5000 моточасов (в зависимости от условий). | 2500–4500 моточасов. Соотношение цена/качество оптимально. | 500–1000 моточасов. Высокий риск повреждения сопрягаемых деталей. |
| Цена | Высокая (включает наценку за бренд и логистику). | Средняя (на 30–40% ниже OEM при сопоставимом качестве). | Низкая. Привлекательна только на первый взгляд. |
| Риск для оборудования | Минимальный. | Минимальный при правильном подборе. | Высокий. Риск разрушения проушин и штока цилиндра. |
Как видно из сравнения, качественные аналоги, такие как продукция SENNAI, предлагают уровень надежности, близкий к оригиналу, но по более доступной цене. Это достигается за счет оптимизации производственных процессов и отсутствия посреднических наценок. Дешевые репликанты, напротив, создают иллюзию экономии, которая оборачивается многократными затратами на ремонт.
Выбор в пользу специализированного производителя, такого как SENNAI, позволяет получить продукт, разработанный с учетом реальных условий эксплуатации в России и странах СНГ: ударных нагрузок, абразивного износа и температурных колебаний. Мы работаем напрямую с сервисными центрами и операторами парков спецтехники, предоставляя техническую поддержку на этапе подбора компонентов.
Процедура замены и ввод в эксплуатацию: лучшие практики
Даже самый качественный палец выйдет из строя преждевременно, если его установка выполнена с нарушениями. Замена пальца цилиндра подъема стрелы — это технологическая операция, требующая соблюдения чистоты и порядка. Рассмотрим ключевые шаги, которые обеспечат максимальный ресурс новому компоненту.
- Подготовка и очистка. Перед демонтажем старого пальца тщательно очистите узел от грязи и пыли. Попадание абразивных частиц внутрь соединения при монтаже недопустимо. Осмотрите проушины крепления цилиндра и стрелы на предмет наличия задиров или эллипсности. Если посадочные места повреждены, установка нового пальца не решит проблему — потребуется расточка под ремонтную втулку или замену ушей.
- Демонтаж и дефектовка. Извлеките старый палец. Если он заклинил, не применяйте чрезмерную силу, которая может деформировать проушины. Используйте съемники или нагрев (с осторожностью, чтобы не повредить уплотнения цилиндра). После извлечения оцените характер износа: равномерный износ говорит о нормальных условиях работы, односторонний — о перекосе цилиндра или деформации стрелы.
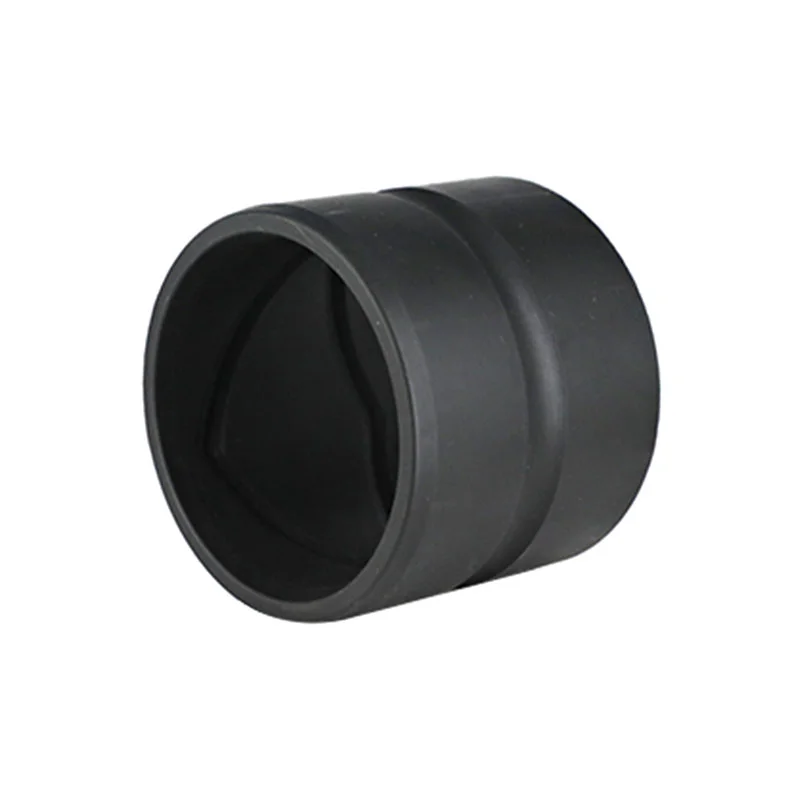
- Подбор смазочного материала. Это критически важный этап. Для пальцев, работающих в тяжелых условиях, рекомендуется использовать литиевые смазки с противозадирными присадками (EP-присадки). Если конструкция предусматривает шприцевание, убедитесь, что каналы смазки чисты. В случае использования биметаллических втулок с графитовой смазкой (как в ассортименте SENNAI для поворотных рычагов), дополнительная смазка может не требоваться, но консультация с производителем обязательна.
- Монтаж нового пальца. Нанесите тонкий слой смазки на рабочую поверхность нового пальца. Установите его в посадочное место, избегая перекосов. Используйте мягкую выколотку или пресс для запрессовки, если требуется. Удары молотком непосредственно по пальцу запрещены — это может повредить его геометрию или защитное покрытие. Зафиксируйте палец стопорными кольцами или пластинами согласно инструкции производителя техники.
- Финальная проверка. После сборки проверьте легкость хода цилиндра. Движение должно быть плавным, без рывков и заеданий. Запустите гидросистему и совершите несколько полных циклов подъема и опускания стрелы. Осмотрите узел на предмет утечек масла вокруг штока. Наличие утечек может указывать на повреждение сальников при монтаже.
Важно: Частой ошибкой является игнорирование состояния втулок. Установка нового пальца в изношенную втулку приводит к быстрому разрушению обоих элементов. Всегда меняйте пару «палец-втулка» одновременно, если износ превышает допустимые нормы.
Логистика и сервисная поддержка: как обеспечить бесперебойную работу парка
Для предприятий, эксплуатирующих большой парк техники, вопрос доступности запчастей стоит так же остро, как и их качество. Простой в ожидании детали из-за рубежа может стоить дороже самой детали. Российский производитель SENNAI решает эту проблему за счет локализованного производства и отлаженных логистических процессов.
Мы обеспечиваем стабильные сроки поставки как стандартных, так и заказных позиций. Благодаря гибкому циклу производства, мы можем оперативно выпускать малые и средние партии деталей, включая изготовление по чертежам заказчика. Это особенно актуально для старой техники, где оригинальные запчасти уже не выпускаются, или для нестандартных модификаций оборудования.
Наша сервисная политика строится на принципах прозрачности и долгосрочного партнерства. Мы не просто продаем деталь, мы предлагаем решение проблемы. Наши специалисты готовы проконсультировать по условиям эксплуатации, помочь с подбором аналогов под конкретные модели техники (Hyundai, Kubota, JCB, CAT и др.) и дать рекомендации по увеличению ресурса узлов трения.
География наших поставок охватывает регионы России и страны СНГ, где активно эксплуатируется техника корейских, японских и европейских брендов. Мы понимаем специфику местных условий и адаптируем свои продукты под них. Сертификация продукции по стандарту ISO 9001 подтверждает наш системный подход к управлению качеством и гарантирует, что каждый палец, покидающий наш цех, соответствует заявленным характеристикам.
Замена пальца цилиндра подъема стрелы — это не просто ремонтная операция, это инвестиция в надежность вашей техники. Выбирая проверенного производителя, вы снижаете риски аварийных остановок и сокращаете общие затраты на содержание парка.
Не позволяйте мелким деталям становиться причиной крупных потерь. Обеспечьте свою технику компонентами, которые работают так же тяжело, как и вы.
Запросите коммерческое предложение и технический паспорт на необходимую вам модель пальца или втулки прямо сейчас. Наши инженеры помогут подобрать оптимальное решение для вашей задачи в течение 24 часов.