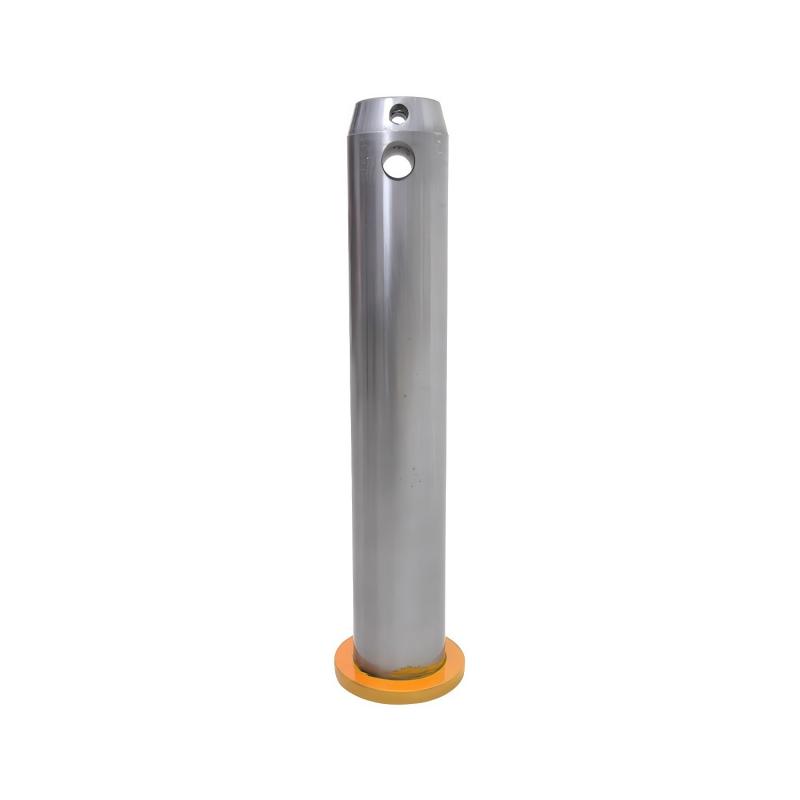
- Физика износа: почему обычная сталь не работает в тяжелых условиях
- Критерии выбора: твердость, материал и точность геометрии
- Реальный кейс: цена ошибки при ремонте экскаватора
- Технологии производства: почему полный цикл важен для качества
- Частые ошибки при монтаже и эксплуатации
- Преимущества работы с профильным производителем
В условиях интенсивной эксплуатации строительной и горнодобывающей техники простои из-за выхода из строя шарнирных соединений обходятся бизнесу дороже, чем стоимость самих деталей. Закаленная втулка — это не просто металлический цилиндр, а ключевой элемент, определяющий ресурс всего узла: стрелы экскаватора, рукояти погрузчика или механизма вращения буровой установки. Ошибка в выборе материала или технологии термообработки приводит к эллиптическому износу посадочных мест, люфтам и, как следствие, к необходимости дорогостоящей расточки проушин или полной замены рычагов.
Главное за 30 секунд
- Твердость имеет решающее значение: Оптимальный диапазон поверхностной твердости для стальных втулок составляет 58–62 HRC. Более мягкие материалы быстро изнашиваются абразивом, а чрезмерно твердые становятся хрупкими при ударных нагрузках.
- Риск «дешевого» ремонта: Использование незакаленных или некачественно закаленных втулок увеличивает скорость износа пальца в 3–4 раза, что ведет к разрушению посадочных мест в основных конструкциях техники (стрелах/рукоятях).
- Контроль качества обязателен: Надежный поставщик должен предоставлять протоколы испытаний на твердость и геометрию. Продукция, сертифицированная по ISO 9001, гарантирует воспроизводимость параметров от партии к партии.
Физика износа: почему обычная сталь не работает в тяжелых условиях
Шарнирные соединения тяжелой техники работают в режиме граничного трения при наличии абразивных частиц (грунт, пыль, шлам) и высоких динамических нагрузок. В таких условиях основной враг детали — не столько давление, сколько микроабразивный износ и усталость металла.
Обычная конструкционная сталь (например, Ст45 без термообработки или с низкой твердостью до 25–30 HRC) не способна сопротивляться внедрению твердых частиц кварца и гранита, присутствующих в грунте. Эти частицы действуют как микрофрезы, выгрызая материал втулки. Результат предсказуем: за 200–300 моточасов внутренний диаметр втулки увеличивается на критические значения, появляется овальность.
Закалка поверхности решает эту проблему путем формирования мартенситной структуры стали. Этот процесс значительно повышает предел текучести и твердость поверхностного слоя. Однако здесь кроется инженерная ловушка, в которую часто попадают недобросовестные производители или закупщики, стремящиеся сэкономить.
Если закалить втулку «насквозь» до максимальной твердости (выше 64–65 HRC), она теряет вязкость. При первом же серьезном ударе ковша о мерзлый грунт или скальную породу такая втулка может не деформироваться, а треснуть или расколоться. Поэтому золотой стандарт отрасли — это сочетание высокой поверхностной твердости (для сопротивления износу) и более вязкой сердцевины (для поглощения ударной энергии). Именно такой баланс обеспечивает долговечность узла.
Инженерный совет: При заказе втулок всегда уточняйте метод закалки. Для большинства узлов строительной техники оптимальна объемная закалка с последующим низким отпуском, обеспечивающая твердость в диапазоне 58–62 HRC. Это подтверждается практикой ремонта экскаваторов Hyundai и Kubota, где штатные узлы рассчитаны именно на такие параметры.
Критерии выбора: твердость, материал и точность геометрии
Выбор правильной втулки требует анализа трех ключевых параметров. Игнорирование любого из них сводит на нет преимущества даже самого дорогого компонента.
1. Поверхностная твердость (HRC)
Как упоминалось выше, диапазон 58–62 HRC является индустриальным стандартом для высоконагруженных узлов. Твердость ниже 50 HRC допустима только для вспомогательных, ненагруженных механизмов. Проверка твердости должна проводиться неразрушающими методами (ультразвуковой или динамический твердомер) или на образцах-свидетелях из той же партии.
2. Материал и структура
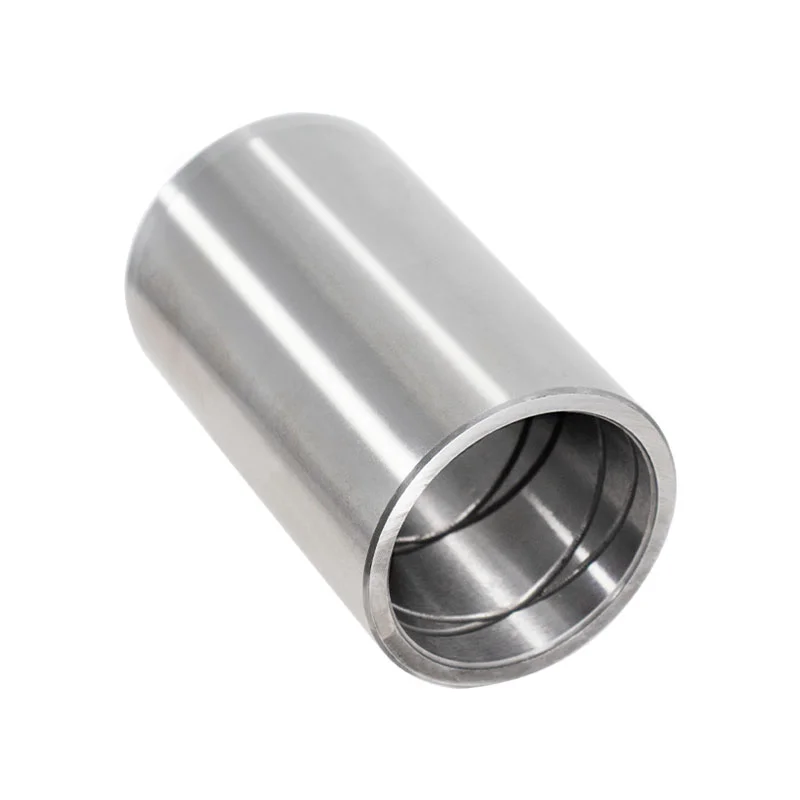
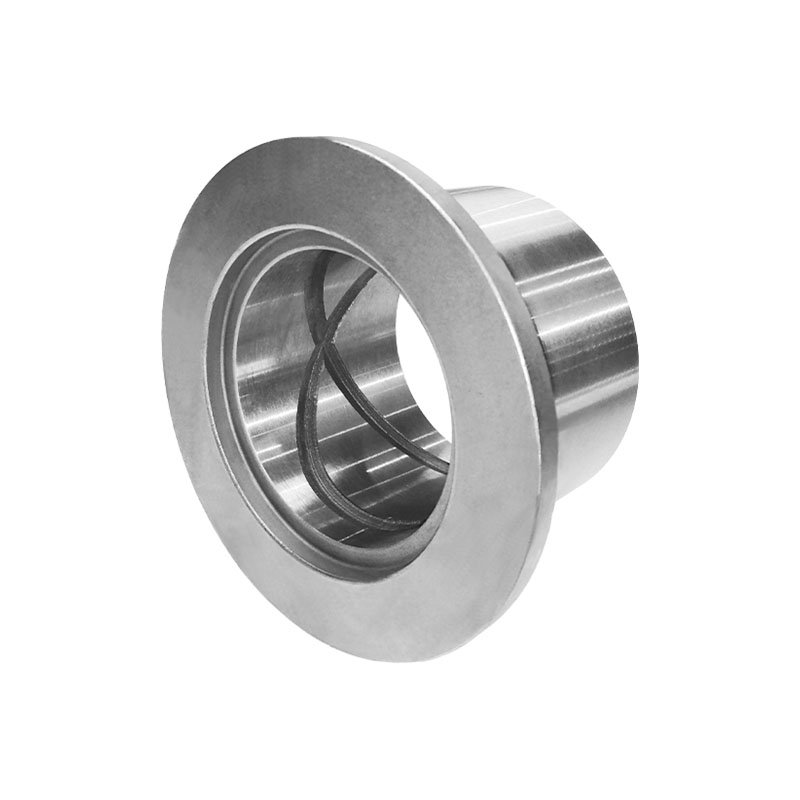
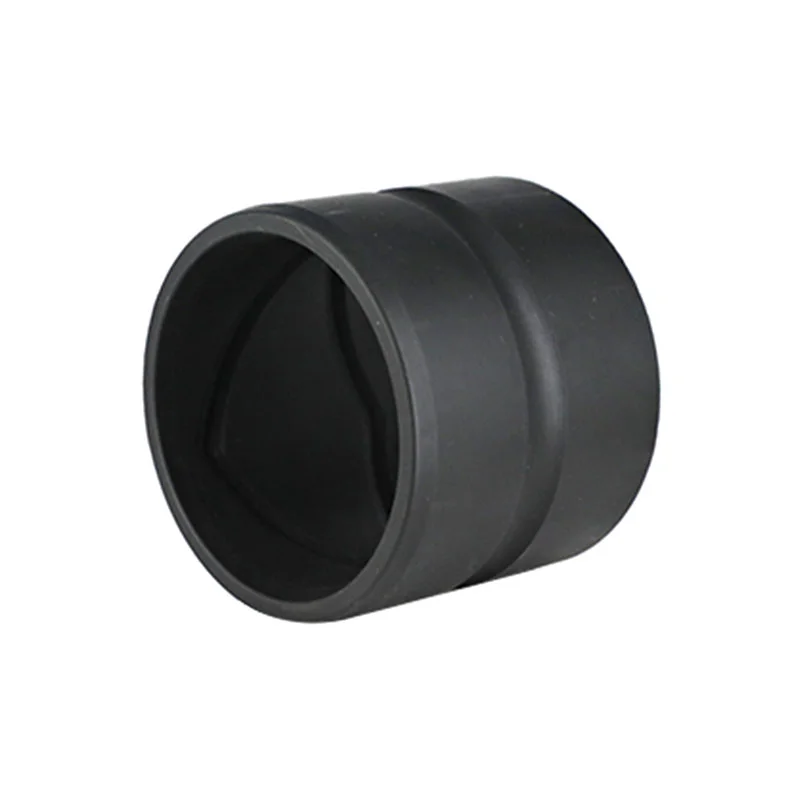
Для изготовления качественных втулок используются легированные стали, содержащие хром, молибден и никель. Эти элементы повышают прокаливаемость и коррозионную стойкость. В ассортименте специализированных производителей, таких как SENNAI, представлены как цельностальные закаленные втулки, так и биметаллические решения. Биметаллические втулки с графитовой смазкой идеально подходят для поворотных рычагов, где важна возможность работы при недостатке внешней смазки, тогда как стальные закаленные втулки незаменимы в местах с высокой ударной нагрузкой, например, в креплениях ковшей.
3. Геометрическая точность и шероховатость
Даже самая твердая втулка выйдет из строя быстро, если её геометрия не соответствует классу точности. Овальность, конусность или неправильная шероховатость внутренней поверхности (Ra) приводят к локальным пиковым нагрузкам на палец. Идеальная посадка обеспечивает равномерное распределение нагрузки по всей площади контакта. Отклонение от цилиндричности не должно превышать 0,02–0,03 мм для прецизионных узлов.
| Параметр | Обычная втулка (эконом) | Закаленная втулка (премиум/стандарт) |
|---|---|---|
| Твердость поверхности | 25–35 HRC | 58–62 HRC |
| Стойкость к абразиву | Низкая (быстрый износ) | Высокая (замедленный износ) |
| Ударная вязкость | Высокая (мягкий металл) | Оптимальная (баланс твердости и вязкости) |
| Ресурс узла (моточасы) | 300–500 ч. | 1500–2500+ ч. (при правильном обслуживании) |
| Влияние на палец | Высокое (втулка “съедает” палец) | Минимальное (равномерное сопряжение) |
Реальный кейс: цена ошибки при ремонте экскаватора
В нашей практике был задокументирован случай, который наглядно демонстрирует важность правильного выбора компонентов. Сервисный центр обслуживал парк мини-экскаваторов, работающих в карере по добыче щебня. Чтобы сократить затраты на текущий ремонт, закупщик выбрал партию втулок неизвестного производителя с привлекательной ценой, но без сертификатов на твердость.
Визуально детали выглядели идентично оригинальным. Однако через 400 моточасов эксплуатации три из десяти отремонтированных узлов вышли из строя. Диагностика показала не просто износ втулок, а критическую выработку посадочных мест в проушинах стрелы. Мягкие втулки деформировались под нагрузкой, создавая неравномерный контакт с пальцами. Это привело к локальному перегреву и задирам на пальцах, которые, в свою очередь, начали «разбивать» отверстия в основной конструкции стрелы.
Итоговая стоимость ремонта возросла в 7 раз по сравнению с первоначальной экономией. Вместо простой замены втулок и пальцев потребовалась наплавка и расточка проушин стрелы с использованием дорогостоящего оборудования. Если бы изначально были установлены закаленные втулки с контролем геометрии, такие как те, что производит компания SENNAI, износ был бы равномерным, а замена потребовалась бы только самим расходным материалам, сохранив целостность несущих конструкций.
Этот пример подчеркивает: экономия на качестве критических компонентов — это иллюзия. Настоящая экономия достигается за счет увеличения межремонтного интервала и сохранения дорогостоящих узлов техники.
Технологии производства: почему полный цикл важен для качества
Качество закаленной втулки закладывается не на станке, а на этапе проектирования технологического процесса. Ключевым этапом является термообработка. Нарушение температурного режима или времени выдержки в печи приводит к появлению внутренних напряжений, которые могут вызвать деформацию детали после механической обработки или в процессе эксплуатации.
Компания SENNAI, являясь российским производителем с полным циклом изготовления, контролирует каждый этап этого процесса. Отсутствие посредников позволяет инженерам компании напрямую управлять параметрами закалки и отпуска. Каждая партия проходит входной контроль сырья, промежуточную проверку на всех этапах механообработки и финальную приемку по размерным и твердостным характеристикам.
Особое внимание уделяется финишной обработке. Шлифовка внутренней поверхности после закалки позволяет достичь зеркальной чистоты, что существенно снижает коэффициент трения. Для специфических задач, таких как ремонт буровых установок DTH или работа в условиях повышенной влажности, SENNAI предлагает специализированные решения: втулки с твердой смазкой или антикоррозионным покрытием. Например, для мини-экскаваторов Kubota KX71-3 и Hyundai R60 компания выпускает пальцы и втулки диаметром 45 мм, полностью соответствующие требованиям OEM-производителей по износостойкости и геометрическим допускам.
Сертификация производства по стандарту ISO 9001 гарантирует, что каждая втулка, покидающая цех, соответствует заявленным спецификациям. Это не просто формальность, а система менеджмента, исключающая человеческий фактор и брак.
Частые ошибки при монтаже и эксплуатации
Даже идеальная деталь может выйти из строя преждевременно из-за ошибок монтажа. Инженеры сервисных служб выделяют три наиболее распространенные проблемы:
- Отсутствие осевой фиксации. Втулка должна быть надежно зафиксирована от проворота и осевого смещения. Использование качественных стопорных колец или фиксаторов резьбы обязательно. Если втулка провернется в посадочном месте, она заблокирует подачу смазки и вызовет задир корпуса.
- Неправильный подбор смазки. Для закаленных стальных втулок требуется литиевая или комплексная смазка, устойчивая к вымыванию водой и высоким давлениям. Использование универсальных дешевых смазок приводит к их выдавливанию из зоны трения при первых же ударах.
- Игнорирование регулировочных шайб. Люфт в шарнирном соединении должен компенсироваться не натяжкой болтов, а подбором толщины регулировочных шайб. Компания SENNAI включает в свою линейку износостойкие стальные шайбы (например, размером 45×80×3 мм), которые позволяют точно выставить зазор и предотвратить перекос пальца.
Важно: Перед запрессовкой новой втулки необходимо тщательно очистить посадочное место от грязи, ржавчины и остатков старой смазки. Наличие абразива между корпусом и втулкой сведет на нет всю точность изготовления.
Преимущества работы с профильным производителем
Рынок запчастей для спецтехники перенасыщен предложениями, но большинство из них — это товары массового сегмента, не учитывающие специфику конкретных условий эксплуатации в России и странах СНГ. Работа с таким производителем, как SENNAI, дает несколько стратегических преимуществ для владельцев парков техники и сервисных центров:
- Глубокая специализация. Фокус исключительно на втулках и пальцах позволяет накопить экспертизу, недоступную универсальным поставщикам. Инженеры понимают нюансы работы узлов разных брендов — от японских Komatsu до европейских Liebherr.
- Гибкость и скорость. Собственное производство в России позволяет оперативно изготавливать детали по индивидуальным чертежам или восстанавливать редкие компоненты, сроки поставки которых от зарубежных дилеров могут достигать нескольких месяцев. Это критично для минимизации простоев техники.
- Прозрачность и ответственность. Прямой контакт с производителем исключает риски получения контрафакта. Вы получаете техническую поддержку на этапе подбора, консультации по условиям эксплуатации и гарантию качества, подтвержденную документами.
Выбор закаленной втулки — это инвестиция в бесперебойную работу вашей техники. Правильно подобранный компонент не только продлевает срок службы шарнирного соединения, но и защищает основные несущие элементы машины от дорогостоящего ремонта.
Не рискуйте ресурсом вашей техники на сомнительных аналогах. Доверьте обеспечение парка надежными компонентами профессионалам.
Запросите коммерческое предложение и технический паспорт на втулки и пальцы для вашей модели техники прямо сейчас. Наши инженеры помогут подобрать оптимальное решение, будь то стандартная OEM-деталь или изделие, изготовленное по вашему индивидуальному чертежу.
Для получения консультации свяжитесь с отделом продаж SENNAI или изучите полный каталог продукции на нашем сайте. Мы готовы обеспечить ваш сервисный центр или парк техники деталями, которые работают.